一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
产业关注点:
减压蒸馏产线、发醇池等领域VOCs(乙酸乙酯、酯类、加硫氢)酸度超标准,甲醛味道难闻;
的环保查验经常,有着被处罚的风险;
传统艺术亲水性炭吸附物制造费高,进行更换阶段短,运营负荷大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预治理阶段性:
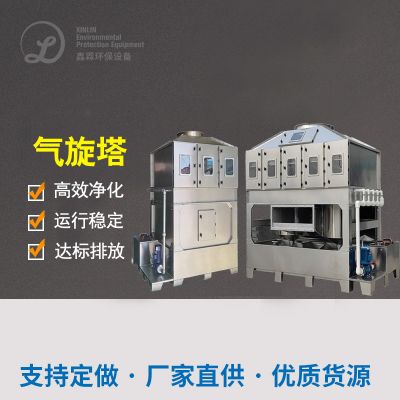
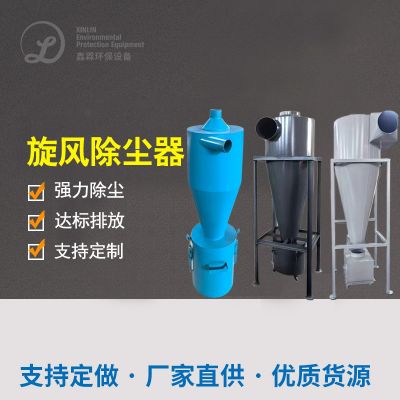
漩风吸尘+除静电气体吸附:避开有机废气物里面大小粒煤尘及脂肪。
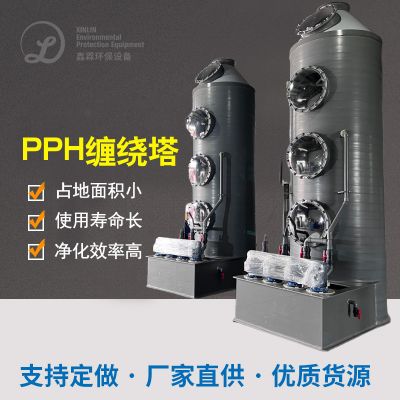
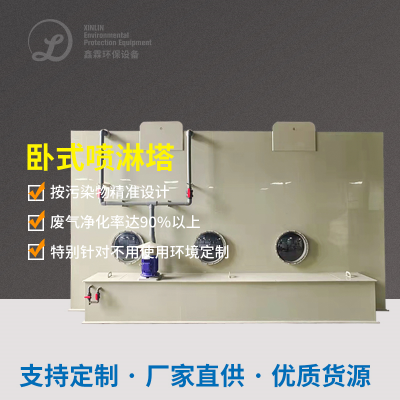
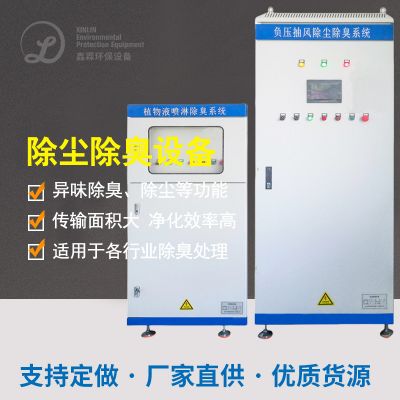
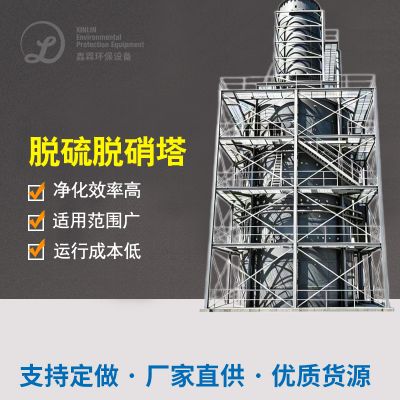
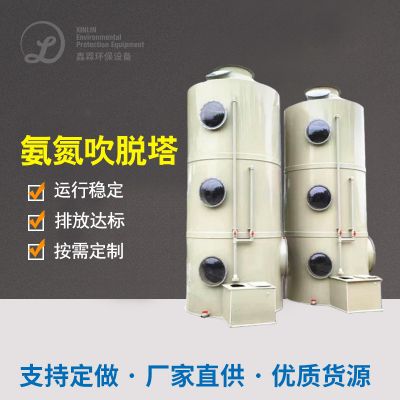
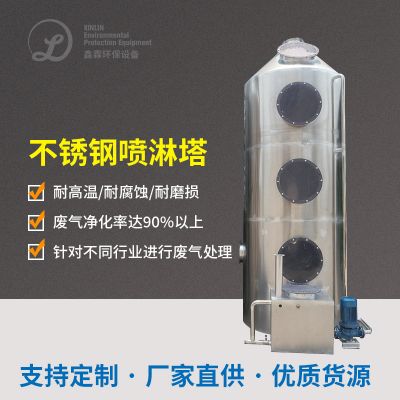
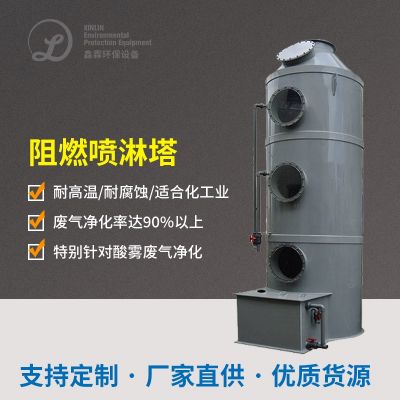
碱液喷淋头塔:采和弱酸性气物(如加硫氢),减小前因后果系统浸蚀的风险。
有效率吸附性关键期:
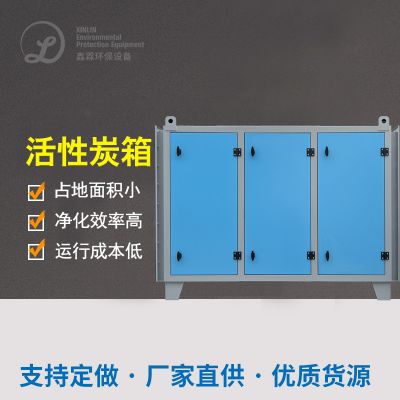
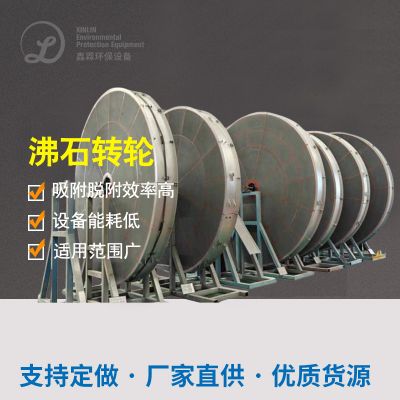
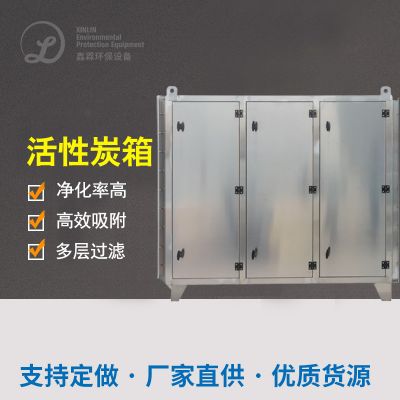
物理溶解意识:VOCs物理溶解成功率≥95%,新动态物理溶解容积≥1.2kg/m³渗透性炭;
就能模式,:离心分离-脱附循环往复操作,保持联续治理 。
增韧灵活性碳纤维棉吸塔(2组串并联):
角度洁净周期:
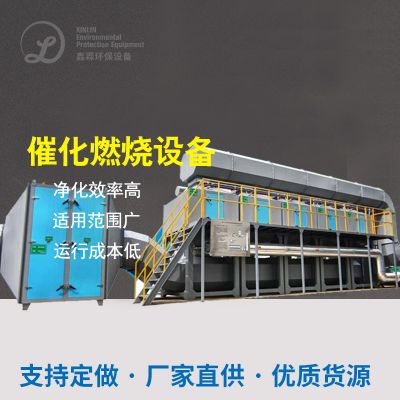
高温设定:280-350℃恒温恒湿烧,徹底吸附余下VOCs为CO₂和H₂O;
热量回收借助:余热借助率≥70%,大幅度降低燃剂成本投入。
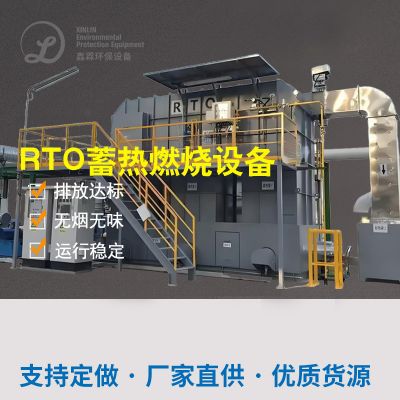
促使丙烷燃烧仪器(RTO):
三、机设计与配置单
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
策略。:分为“吸+催化剂的作用丙烷燃烧”组合名字技艺,完成PLC实时的监测技术质量浓度主动调理吸/脱附变换频次。
疑难问题2:湿更高产生亲水性炭易供大于求
策略。:预工作分设空调抽湿平衡装置(速冻晾干或膜分离处理),将废气排放露点操纵在40℃下述。
困惑3:酿酒车间管理通风性差
办法:私人定制正压集气程序,盖住食物发酵池、分装线等全程序流程产污点,避免无团队尾气排放。
五、加工处理功效认证
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
社会经济高效益:年节省了活力炭回收费¥1二十万,压缩空气碳排放量减小40%;
社会上效用:作业区及周边地区其它异常的味道没了,工作人员网络投诉率减低90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信