激光焊接生产车间废气排放简介
手工激光手术焊接的过程 中形成的高炉煤气基本有效成分有难度,最主要含盖金属材料腐蚀物、有毒硫化氢气味及小粒物。可根据手工激光手术焊接施工工艺的不同(如脉冲焊、硫化氢气味养护焊、激光手术焊等),废气排放基本有效成分和氧浓度距离取得。
首要严重固体废弃物型号:
顆粒物
:铁、锰、铅等重金属防氧化物质,颗粒直径多在0.1-10μm互相,可吸进去性强。
有很大危害性汽体
:涉及到老化(O₃)、氮氧化物反应物(NOx)、一氧化物反应碳(CO)及氟化氢(HF)等。
蒸发性有机化学物(VOCs)
:这部分熔接物料放苯系物、零甲醛无污染等。
工业废气特质:
常温高湿
:弧光焊区域性烟道气摄氏度会达80℃以上的,温度湿度达60%-90%。
间歇式性排放口
:与焊接加工数学作业规律同样,人流量起伏较大大。
和好污染问题
:多的工业废气共处,治理工学院艺需携手设计的概念。
印刷废气操作疑难问题与事项
方法突破点:
小粒物与气态污染问题物一体化彻底清除
:传统艺术除尘器技术性对气态废弃物物未找到,需组和新工艺。
锰、铅等高价属正确处理
:粒度小、致毒高,需效率高活性炭过滤或有机化学降解。
设施设备耐的腐蚀性
:HF等弱酸性气后感锈蚀各种类型材料管线。
要素解决办法要领:
原头操作
:并选择低烟粉尘铜焊丝,整合点焊因素。
集气程序开发
:主要包括侧吸罩+顶吸罩搭档,捕杀有效率需>90%。
制作工艺确定
:基于废弃物物特质配对"收尘+过滤/催化反应"组合公式高技术。
经典传奇成功案例剖析
经典案例一:某导轨城市交通紫装焊接工艺产线
排放物简介
:
一般污染源物:Fe₂O₃粒子(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
风口尺寸:30,000m³/h,室温70℃。
治疗设计方案
:
预操作
:飓风降尘+喷剂室内降温塔(调至40℃)。
内在工艺设计
:
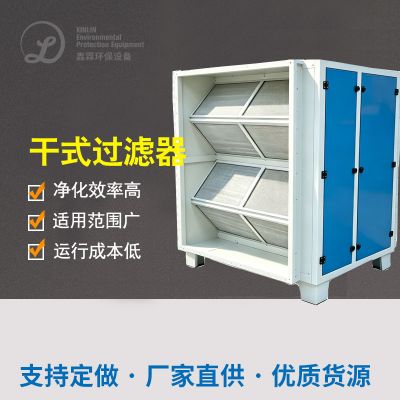
脉冲发生器布袋降尘(滤出gps精度0.5μm,有效率99%)
抉择性离子液体保存(SCR)脱硝(NOx避开率>85%)
直接排放但是
:粒状物<5mg/m³,NOx<30mg/m³,达GB16297-1996条件。
创新发展点
:
主要包括防粘覆PTFE淋膜除尘器布袋,完成塑料烟尘板结话题。
利于余热发动机预热SCR化学管式反应器,能源消耗降20%。

 扫一扫添加微信