項目环境
某中大型车辆制造技术单位每年生产的40万辆整车线束,其机激光加工工厂用到多水基急冷液,每一天呈现浓度较高值急冷液废污水约50吨。原废污水同时掺拌在总合废污水加工加工办理系統,导致生化模式加工加工办理高效率减退,且急冷液中的矿产油和生成剂引致膜加工加工办理系統不停堵住。单位决定了建设规划独立性的急冷液废污水预加工加工办理系統。
焦化废水材料及因素
废液一般来机器急冷液换洗、专用设备家电清洗等基本原则,一般污染源物具有:
粘土合成机油类
:量约800-1200mg/L,首要出于切屑油基本油组成成分
外面抗逆性剂
:聚乙二醇类化学物质,浓度值约300-500mg/L
合金铝离子
:锌、铜等天价属,起都源于工件表面激光加工破损
COD
:多达15000-20000mg/L,重点由巧妙增多剂致使
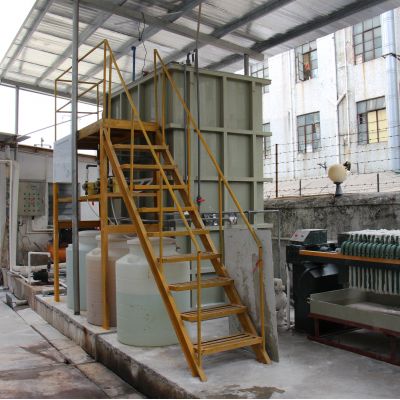
正确处理加工环节
所采用"电学电化学+生物化"团体流程:
隔油调结
:化工废水经作用力隔油池做法我们要除浮油,调试pH至3-
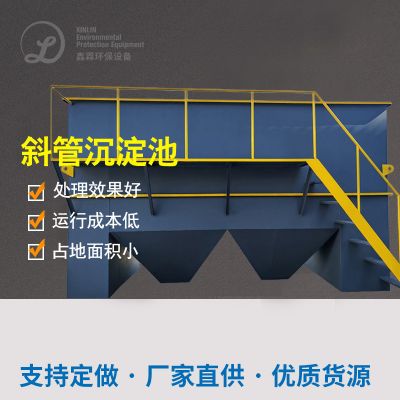
破乳斜管沉淀池
:加药结合破乳剂(PAC+PAM),反应迟钝时候30min
气浮分开
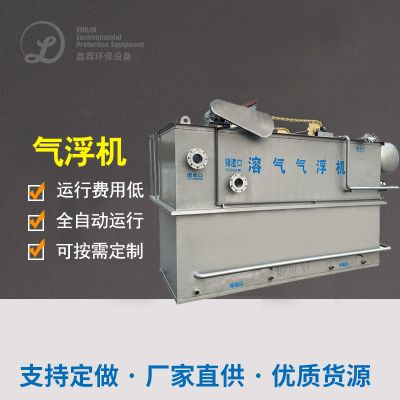
:按照溶气气浮机,的还原率>95%
电离碱化
:HRT=12h,将大脂溶性可挥发物进行分解
MBR膜动物作用
:按照聚偏氟氯乙烯空心玻璃纤维膜,通量15LMH
特异性炭物理吸附
:质量保障冒水油类<1mg/L
终极使用效果
机系统开机运行6十一个月后检测工具体现:
油类去掉率99.8%,喷水0.5mg/L
COD总剔除率98.6%,满水后<80mg/L
巨资属达到《将污水合理减排规范》一級规范
补救投资成本约15元/吨,30%水流回收利用于车间管理清洁工作

 扫一扫添加微信